 Автор studiohallo_
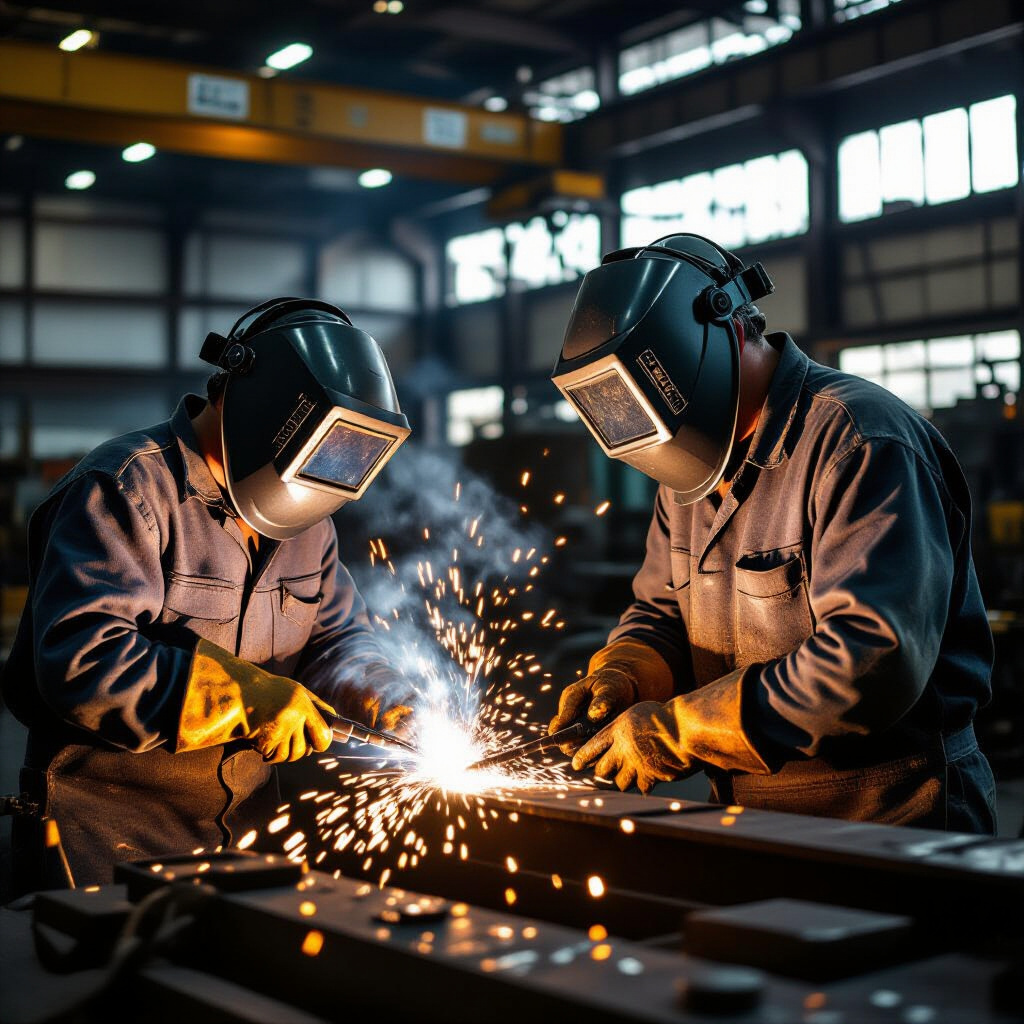
Как организовано производство металлоконструкций
Производственный процесс начинается с определения назначения изделия, его геометрии, расчетных нагрузок и условий эксплуатации. Конструкторская документация задает размеры, марку материала, типы соединений, допуски и требования к поверхности. По чертежам составляют последовательность операций, подбирают оборудование и рассчитывают раскрой металлопроката. Поступившие листы, трубы и профили проверяют по сопроводительным документам, маркировке и состоянию поверхности. К отдельным видам металлоконструкций относятся, например, Дымовые трубы, для которых особенно важны точность расчетов и соблюдение требований к материалам.
Заготовки после раскроя передают на обработку и сборку. На каждом этапе сверяют фактические размеры с документацией: отклонения могут затруднить стыковку деталей и изменить геометрию готового узла.
От проектной документации до подготовки заготовок
Чертежи содержат сведения о форме деталей, отверстиях, сварных швах и допустимых отклонениях. Спецификация связывает отдельные элементы с марками стали и типоразмерами проката. Перед запуском проверяют, соответствует ли материал заданным характеристикам, нет ли заметной коррозии, расслоений и деформаций.
Раскрой формирует детали нужного контура. Карты раскроя учитывают направление проката, припуски на дальнейшую обработку и ширину реза. Это помогает согласовать размеры заготовок с последующей гибкой, сверлением или сваркой.
Сборка, сварка и финишная обработка
Перед сваркой элементы устанавливают в сборочные приспособления, выверяют взаимное положение и фиксируют прихватками. Тип шва и способ сварки определяются материалом, толщиной деталей, доступом к месту соединения и нагрузкой. После соединения удаляют брызги и шлак, зачищают кромки, при необходимости исправляют локальные деформации. Термическая обработка применяется по заданной технологии, если требуется изменить свойства металла или снизить остаточные напряжения.
Основные операции металлообработки
Набор операций зависит от формы изделия и требований чертежа. Резка задает первичный контур, гибка меняет форму без отделения материала, а механическая обработка уточняет размеры и поверхности. Точение применяют для деталей вращения, фрезерование — для плоскостей и пазов, сверление — для отверстий.
Раскрой, гибка и механическая обработка
Лазерная резка использует сфокусированный луч и подходит для точного получения контуров; результат зависит от мощности установки, толщины и состава металла. Плазменная дуга разрезает электропроводящие материалы и применяется, в частности, для листа и профиля. Газовая резка основана на окислении металла струей кислорода с предварительным нагревом; ее используют преимущественно для углеродистых сталей, тогда как нержавеющую сталь этим способом не раскраивают в том же режиме.
При гибке учитывают толщину листа, радиус инструмента и упругое возвращение металла после снятия нагрузки. Отверстия и посадочные поверхности обрабатывают сверлением, растачиванием или фрезерованием. Для ответственных сопряжений последовательность операций задают так, чтобы последующая сварка не нарушила требуемые размеры.
Подготовка деталей и выбор способа соединения
Перед соединением кромки очищают от масла, ржавчины, окалины и влаги. Форма разделки зависит от толщины деталей и типа шва: подготовка обеспечивает доступ сварочной дуги к корню соединения. Помимо сварки применяют болтовые и заклепочные соединения, если это предусмотрено расчетом или требуется разборность узла. Неправильная подготовка может привести к непровару, пористости или смещению деталей.
Контроль качества и защита изделий
Контроль сопоставляет изготовленные детали и сборки с чертежами и техническими требованиями. Проверки проводят не только после завершения работ: промежуточный контроль позволяет обнаружить отклонения до того, как они станут частью крупного узла.
Проверка размеров, соединений и сварных швов
Геометрию проверяют рулетками, штангенциркулями, угольниками, шаблонами и измерительными приборами. Для оценки положения элементов используют контрольные размеры и базовые поверхности, указанные в документации. Сварные швы осматривают визуально: выявляют трещины, подрезы, прожоги и нарушения формы. Для внутренних дефектов применяют неразрушающий контроль, например ультразвуковой или радиографический, если такой метод задан требованиями к изделию.
Подготовка поверхности и защита от коррозии
Перед нанесением покрытия поверхность очищают от загрязнений и непрочно держащейся окалины. Затем используют грунтование и окрашивание либо цинковое покрытие. При горячем цинковании стальные детали погружают в расплав цинка, температура которого обычно близка к 450 °C. Выбор защиты зависит от среды эксплуатации, конструкции узла и возможности обработать все его поверхности. Неподготовленные участки и повреждения покрытия становятся местами ускоренного коррозионного разрушения.
Материалы, допуски и безопасность производства
Требования к материалу и точности связаны с расчетной нагрузкой, способом изготовления и условиями работы конструкции. Допуски задают допустимые отклонения размеров и положения деталей. Слишком большие отклонения затрудняют сборку, а чрезмерно жесткие требования могут потребовать дополнительных измерений и операций.
Выбор металлопроката с учетом назначения конструкции
Для выбора учитывают марку стали, профиль, толщину, свариваемость и состояние поверхности. Лист, труба, уголок и двутавр по-разному воспринимают нагрузку, поэтому заменять один вид проката другим без проверки расчета нельзя. Состав материала влияет на режим сварки и возможность термической обработки; толщина — на выбор способа резки и подготовки кромок.
Производственные риски и меры охраны труда
При резке опасность создают искры, нагретый металл, шум и излучение дуги. Сварка сопровождается ярким светом, аэрозолями и нагревом деталей; механическая обработка связана с вращающимися инструментами и стружкой. Работники используют защитные щитки или маски, перчатки и спецодежду, а рабочие зоны оборудуют вытяжной вентиляцией. Для снижения риска пожара убирают горючие материалы из зоны искр, проверяют кабели и газовые соединения, а оборудование обслуживают по установленным правилам.